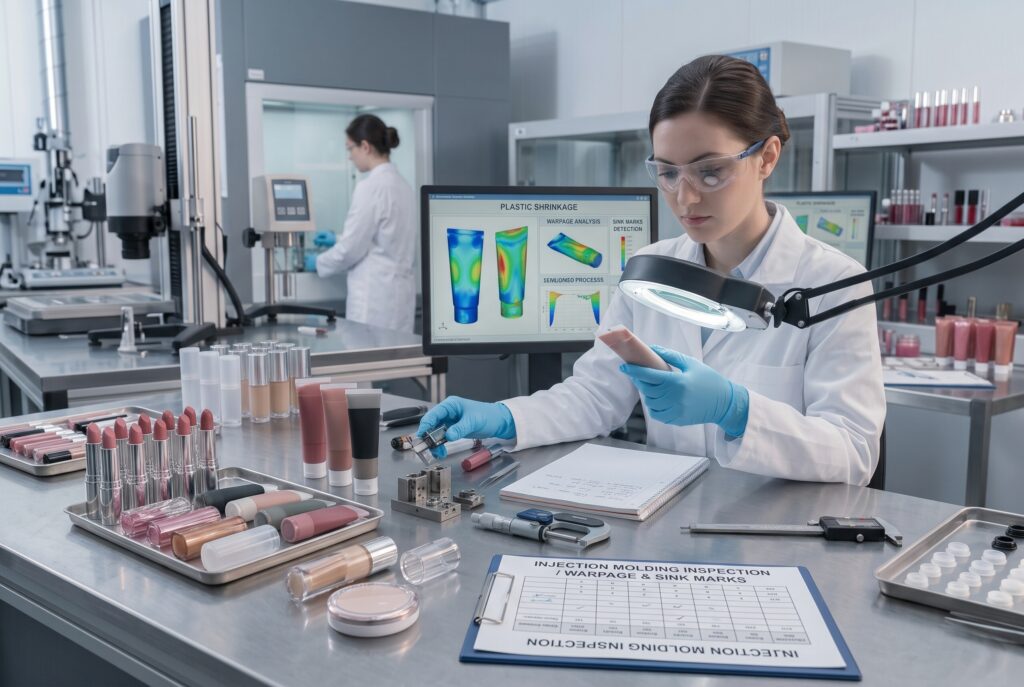
سطح براق و هندسه دقیق پوکههای آرایشی، عیوبی مانند فرورفتگی و تاببرداشتگی را سریع آشکار میکند. این مشکلات معمولاً حاصل تعامل طراحی قطعه، قالب، ماده و تنظیمات فرآیند هستند.
در این راهنما، موضوع فرورفتگی پوکه تزریقی از نگاه طراحی، تولید و کنترل کیفیت بررسی میشود تا تصمیمهای سفارش بر پایه عملکرد واقعی محصول باشد.
فرورفتگی چگونه شکل میگیرد؟
ناحیه ضخیم دیرتر سرد میشود و انقباض داخلی سطح را به سمت داخل میکشد. پشت ریبها، پایهها و محل اتصال قطعات تزئینی از نقاط رایج بروز فرورفتگیاند.
منشأ تاببرداشتگی
جمعشدگی نامتقارن، جهتگیری جریان و خنککاری نابرابر باعث تغییر شکل پس از خروج از قالب میشود. تاب محدود نیز میتواند مونتاژ، هممحوری یا آببندی را مختل کند.
اصلاح طراحی قطعه
ضخامت یکنواخت، انتقال نرم میان مقاطع و طراحی درست ریبها تنش را کاهش میدهد. افزودن ماده بدون تحلیل ممکن است عیب را تشدید کند. گاهی تغییر هندسه داخلی بدون اثر بر ظاهر بیرونی کافی است.
مطالعه مرتبط: تست سازگاری فرمول و بستهبندی، کنترل ابعادی پوکههای آرایشی و نمونهسازی پیش از تولید انبوه.
نقش قالب و خنککاری
تعادل راهگاه، محل گیت و مدار خنککاری بر توزیع فشار و دما اثر دارند. تفاوت میان حفرهها باید جداگانه پایش شود تا مشکل یک حفره در میانگین تولید پنهان نماند.
تنظیم فرآیند
فشار نگهداری، زمان نگهداری، دمای مذاب و زمان خنککاری باید در پنجره پایدار تنظیم شوند. اصلاح یک پارامتر بدون توجه به دیگر عوامل ممکن است عیب تازهای مانند تنش یا پلیسه ایجاد کند.
کنترل پیش از تزئین
قطعه خام باید پیش از چاپ و آبکاری تأیید شود، زیرا پوشش براق عیب را برجستهتر میکند. ویوپلاست کیفیت سطح و ابعاد را از مرحله قالب تا خروجی تزئینشده کنترل میکند.
پرسشهای متداول
آیا این ارزیابی باید روی نمونه خالی انجام شود؟
نمونه خالی برای بررسی اولیه مفید است، اما تأیید نهایی باید تا حد امکان با وزن، فرمول و شرایط واقعی محصول انجام شود.
چه زمانی باید مشخصات فنی نهایی شود؟
پیش از تأیید نمونه طلایی و آغاز تولید انبوه؛ زیرا تغییر دیرهنگام میتواند قالب، مونتاژ، تزئینات یا برنامه تحویل را تحت تأثیر قرار دهد.
مشاوره تخصصی ویوپلاست
برای انتخاب و سفارش پوکه آرایشی متناسب با فرمول، تیراژ و هویت برند، مشخصات پروژه خود را برای کارشناسان ویوپلاست ارسال کنید.